Блоки из автоклавного газобетона (AAC) широко используются в современном строительстве благодаря своей экологичности, теплоизоляционным свойствам и легкому весу. Изготовленные из цемента, извести, песка, воды и алюминиевой пудры, они проходят тщательный производственный процесс, обеспечивающий высокое качество конечной продукции.
В этой статье мы подробно рассмотрим процесс производства блоков ААБ — от подготовки сырья до заключительных испытаний контроля качества — и подробно расскажем о том, как изготавливаются эти инновационные строительные блоки.
Выбор и подготовка сырья
На конечные характеристики блоков ААБ существенное влияние оказывает качество исходных компонентов. Секрет получения блоков с надлежащими механическими и физическими свойствами заключается в обеспечении однородности состава материала.
1. Цемент
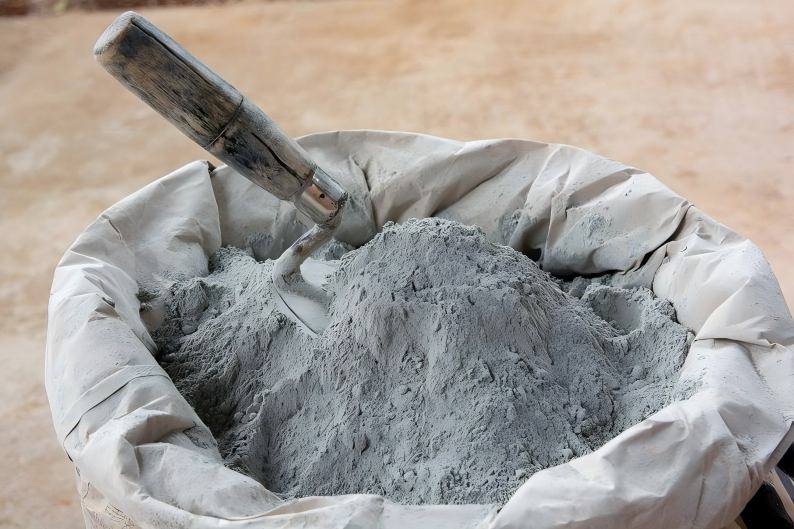
Цемент выступает в качестве основного вяжущего в блоках AAC, обеспечивая прочность блока. Благодаря высокой прочности на сжатие и короткому времени схватывания наиболее широко используется обычный портландцемент (ОПЦ), в частности марка ОПЦ 53. Перед использованием цемент проверяют на степень измельчения, удельный вес и консистенцию, чтобы убедиться в его соответствии требуемым стандартам. Для хранения цемента используются силосы, что позволяет сохранять его в сухом состоянии и предотвращать снижение качества под воздействием влаги.
-
- Тонкость помола: Тонкость помола цемента влияет на скорость гидратации и, в свою очередь, на темпы набора прочности. Большая площадь поверхности для гидратации в более тонкоизмельчённом цементе приводит к более быстрому росту прочности.
- Время схватывания: Важно учитывать время начального и окончательного схватывания цемента. Время начального схватывания должно быть достаточно длительным, чтобы обеспечить возможность заливки цементного раствора в формы, в то время как время окончательного схватывания должно быть достаточно коротким, чтобы гарантировать достаточную твердость блоков для процесса резки.
2. Известь
Известь играет важнейшую роль в процессе производства блоков из автогидратирующегося аэрационного бетона (ААЦ), участвуя в химических реакциях, в результате которых образуются гидраты силиката кальция, способствующие прочности и стабильности блоков. В зависимости от технологической конфигурации производства известь может использоваться в виде негашеной извести (оксида кальция) или гашеной извести (гидроксида кальция). Перед использованием известь подвергается обработке для обеспечения необходимого размера частиц, обычно составляющего от 45 до 75 микрон, поскольку степень измельчения извести влияет на реакционную способность и прочность готовых блоков.
- Негашеная известь: Оксид кальция получают в печи путем нагрева известняка (карбоната кальция), в результате чего образуется негашеная известь. Из-за своей высокой реакционной способности её необходимо тщательно хранить, чтобы избежать поглощения влаги из воздуха, что может ухудшить её качество.
- Гашеная известь: при добавлении воды к негашеной извести образуется гидроксид кальция. Он менее реактивен, чем негашеная известь, но с ним проще обращаться и хранить.
3. Песок или летучая зола
Песок или летучая зола служат основным заполнителем в блоках из газобетона, обеспечивая их объем и влияя на общую прочность блока. Летучая зола часто предпочитается из-за её экологических преимуществ, поскольку она является побочным продуктом работы угольных электростанций. Выбор песка или летучей золы зависит от их доступности, стоимости и требуемых свойств блоков. Материал тонко измельчают в шаровой мельнице до необходимой степени измельчения, чтобы обеспечить его эффективное взаимодействие с другими компонентами в процессе автоклавирования.
- Песок: в используемом песке не должно быть органических примесей или глины. Обычно его измельчают до фракции 200 меш.
- Летучая зола: летучая зола должна быть высокого качества, с низким содержанием углерода и мелким размером частиц, чтобы обеспечить её хорошее взаимодействие с известью в процессе автоклавирования.
4. Гипс
Гипс выступает в качестве замедлителя в смеси для производства газобетона, регулируя время схватывания и улучшая общую обрабатываемость смеси. Кроме того, он упрочняет блоки, способствуя синтезу гидратов сульфата кальция. Гипс добавляется в небольших количествах, как правило, около 2–5 % от общего объема смеси, и тщательно перемешивается с остальными сырьевыми материалами для обеспечения равномерного распределения.
5. Алюминиевый порошок или паста
Алюминиевый порошок или паста являются ключевым компонентом, ответственным за создание пористости в блоках из газобетона.
- Водород образует крошечные пузырьки по всей смеси, что приводит к расширению суспензии и формированию пористой структуры блоков из газобетона.
- Количество используемого алюминиевого порошка необходимо тщательно контролировать, чтобы добиться желаемой пористости без ущерба для прочности блоков. Обычно используется от 0,05 % до 0,08 % от массы сухой смеси.
Смешивание сырья
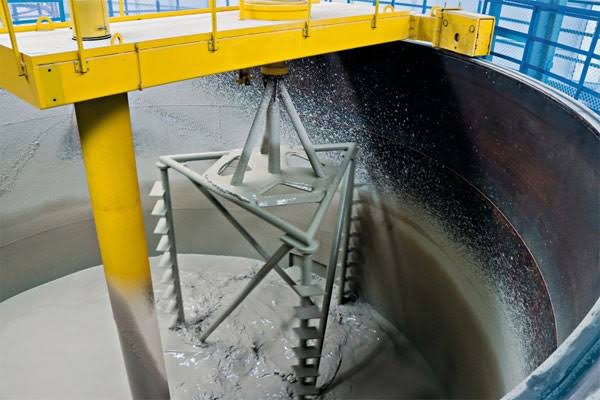
Смешивание является важнейшим этапом в процессе производства газобетона, так как оно обеспечивает равномерное распределение всех сырьевых материалов и равномерное протекание химических реакций, необходимых для формирования блоков.
- Сухое смешивание: Процесс начинается с сухого смешивания цемента, извести, гипса и мелкоизмельчённого песка или летучей золы. Эти материалы добавляются в определённых пропорциях, обычно зависящих от желаемой плотности и прочности конечных блоков. Сухое смешивание гарантирует, что все твёрдые компоненты тщательно смешаются до добавления воды.
- Добавление воды: в сухую смесь добавляют воду для получения суспензии. Количество используемой воды тщательно контролируется, поскольку её избыток или недостаток может повлиять на обрабатываемость смеси и качество готовых блоков. Обычно соотношение «вода к твердым компонентам» поддерживается в пределах от 0,6 до 0,65.
- Добавление алюминиевой пудры: Алюминиевую пудру добавляют после образования суспензии. Её равномерно перемешивают в суспензии, чтобы обеспечить равномерное образование газа по всей смеси. Этот этап необходимо выполнять быстро и эффективно, так как алюминий начинает реагировать с известью практически сразу, в результате чего смесь начинает расширяться.
- Время и скорость перемешивания: Весь процесс перемешивания чувствителен к времени. Смесь обычно перемешивается в течение 3–5 минут с контролируемой скоростью, чтобы обеспечить однородность без избыточного перемешивания, которое может повлиять на образование газа.
Разлив кашицы
После перемешивания суспензию заливают в формы, где она начинает расширяться и подниматься. Этот процесс заливки требует точности, чтобы обеспечить равномерное расширение и равномерное распределение плотности.
- Подготовка форм: Формы, используемые для заливки суспензии, обычно изготавливаются из стали и обрабатываются разделительным составом, чтобы смесь не прилипала. Эти формы рассчитаны на удержание суспензии во время её расширения и затвердевания, в результате чего образуется «зелёный» корж, который впоследствии будет разрезан на блоки.
- Заливка суспензии: суспензию заливают в формы с помощью автоматизированного оборудования, обеспечивающего стабильное и равномерное распределение. Формы заполняются до определенного уровня, оставляя пространство для расширения смеси по мере того, как алюминиевый порошок вступает в реакцию и выделяет водород.
- Расширение: Расширение суспензии происходит в результате реакции алюминия с известью и водой, в ходе которой выделяется водород. Этот процесс создает миллионы крошечных пузырьков воздуха по всей смеси, придавая блокам их характерную ячеистую структуру. В результате расширения объем смеси обычно увеличивается до 50 %.
- Время затвердевания: После заливки суспензии дают отстояться в течение нескольких часов. За это время водород постепенно выходит, и смесь затвердевает, превращаясь в мягкий, но устойчивый «сырой блок». Время затвердевания может составлять от 2 до 4 часов в зависимости от условий окружающей среды и состава смеси.
- Выравнивание поверхности: После завершения процесса расширения поверхность сырого блока выравнивается с помощью специального инструмента. Это обеспечивает блокам равномерную толщину и ровные поверхности, что необходимо для удобства обращения и точной резки.
Предварительное отверждение
Этап предварительного отверждения необходим для того, чтобы сырой брусок приобрел достаточную прочность, позволяющую выдерживать механические воздействия во время резки. Предварительное отверждение обычно происходит в условиях тщательного контроля с точно регулируемой температурой и влажностью.
- Контроль температуры: Процесс предварительного отверждения проходит при температуре окружающей среды или при слегка повышенной температуре, обычно в диапазоне от 35 °C до 40 °C. Поддержание постоянной температуры обеспечивает равномерное отверждение по всему объему заготовки и предотвращает появление трещин или деформаций.
- Контроль влажности: Уровень влажности также регулируется во время предварительного отверждения, чтобы сырой брусок не высыхал слишком быстро, что может привести к появлению поверхностных трещин или неравномерному отверждению. Как правило, уровень влажности поддерживается в диапазоне от 50 % до 70 %.
- Продолжительность: Процесс предварительного отверждения обычно длится от 2 до 4 часов, в зависимости от конкретных условий и состава смеси. Незатвердевший блок должен приобрести достаточную твёрдость, чтобы выдержать нагрузки, возникающие в процессе резки.
На этом этапе сырой корж приобретает прочность, достаточную для манипуляций, но при этом остается достаточно мягким, чтобы его можно было легко разрезать на блоки нужных размеров.
Резка заготовки
После предварительного отверждения «зелёный корж» транспортируется на участок резки, где его разрезают на отдельные блоки. Процесс резки в значительной степени автоматизирован и требует высокой точности, чтобы обеспечить однородность блоков по размеру и форме.
- Горизонтальная и вертикальная резка: сырой брусок разрезается на блоки с помощью высокопрочных проволок, которые прорезают материал как по горизонтали, так и по вертикали. Режущие проволоки должны быть идеально выровнены, чтобы предотвратить неровные срезы или повреждение бруска.
- Варианты размеров: Блоки разрезаются на стандартные размеры, такие как 600 мм × 200 мм × 100 мм, но также могут изготавливаться нестандартные размеры в соответствии с конкретными требованиями проекта.
Если вы хотите узнать больше о размерах кирпичей, прочитайте эту статью: «Полное руководство по размерам блоков из автогидравлического бетона: малые, средние и большие»
- Минимизация отходов: в процессе резки излишки материала, называемые «обрезками», удаляются и повторно используются в производственном процессе. Таким образом сокращается количество отходов, а производственный процесс становится максимально экологичным и эффективным.
- Обрезка кромок: После первичного процесса резки кромки блоков могут подвергаться обрезке для устранения неровностей и обеспечения соответствия всех блоков заданным допускам по размерам.
Автоклавирование
Автоклавирование — это самый важный этап в процессе производства блоков из газобетона, на котором блоки подвергаются отверждению под действием пара высокого давления для достижения их конечной прочности и долговечности. Этот процесс заключается в воздействии на нарезанные блоки пара высокого давления при повышенных температурах в больших камерах автоклава.
- Загрузка в автоклав: Разрезанные блоки аккуратно укладываются на тележки для автоклава, которые затем закатываются в камеры автоклава. Тележки сконструированы таким образом, чтобы удерживать блоки на месте во время процесса отверждения паром, предотвращая их смещение или деформацию.
- Отверждение паром под высоким давлением: После загрузки блоков в автоклав камера герметично закрывается, и в неё подаётся пар под высоким давлением. Температура внутри автоклава может достигать 180 °C, а давление — 12 бар. Блоки подвергаются воздействию этих условий в течение 8–12 часов, в зависимости от конкретной рецептуры и требуемых свойств.
- Образование гидратов силиката кальция: высокая температура и давление внутри автоклава ускоряют химические реакции между компонентами блоков — известью, цементом и кремнеземом. Основными веществами, придающими блокам из газобетона прочность, являются гидраты силиката кальция (C-S-H), которые образуются в результате этих процессов.
- Завершение процесса: После завершения автоклавирования блоки медленно охлаждаются внутри камеры, чтобы избежать термического шока, который может привести к растрескиванию. Когда блоки остынут, их извлекают из автоклава, и они готовы к следующему этапу.
Извлечение из форм и отделка
После завершения процесса автоклавирования блоки извлекают из форм и дают им остыть до комнатной температуры. На этом этапе блоки достигают своей окончательной прочности и готовы к процессу отделки.
- Извлечение из форм: Блоки аккуратно извлекаются из стальных или алюминиевых форм. Поскольку блоки прошли обработку в автоклаве, они теперь достаточно твердые, чтобы с ними можно было обращаться без риска поломки или сколов.
- Обработка поверхности: Поверхность блоков выравнивается для устранения шероховатостей и дефектов. Для этого могут использоваться шлифовальные машины или другие инструменты для финишной обработки в зависимости от конкретных требований проекта.
- Обрезка кромок: Кромки блоков могут подвергаться дополнительной обрезке для обеспечения соответствия заданным размерам и допускам. Это особенно важно для блоков, которые будут использоваться в прецизионных применениях, где требуются жесткие допуски.
Контроль качества и испытания
Контроль качества является неотъемлемой частью процесса производства блоков из газобетона; на различных этапах проводятся многочисленные испытания, чтобы гарантировать соответствие блоков отраслевым стандартам и техническим требованиям заказчика.
1. Испытание на плотность
Плотность блоков проверяется, чтобы убедиться, что она находится в заданном диапазоне, обычно от 500 до 800 кг/м³. Плотность влияет на теплоизоляционные свойства блока, его прочность и общие эксплуатационные характеристики при использовании в строительстве.
2. Испытание на прочность на сжатие
Поскольку прочность на сжатие определяет, какой вес может выдержать блок из газобетона, она является важной характеристикой. Блоки подвергаются испытаниям на прочность на сжатие, чтобы гарантировать их соответствие требуемым стандартам, обычно в диапазоне от 2,5 до 4 МПа.
3. Испытания на теплоизоляцию
Превосходная теплостойкость блоков из газобетона широко признана. Испытания на теплопроводность проводятся для того, чтобы убедиться, что блоки обеспечивают ожидаемый уровень теплоизоляции, что помогает снизить расходы на отопление и охлаждение зданий.
4. Испытания на водопоглощение
Испытания на водопоглощение проводятся для определения устойчивости блоков к воздействию влаги. Блоки с низким водопоглощением предпочтительны в районах, подверженных сильным осадкам или воздействию влаги, поскольку они помогают предотвратить появление сырости и повреждение конструкции.
5. Точность размеров
Испытания на точность размеров гарантируют, что блоки соответствуют заданным размерам с допусками, как правило, в пределах ±2 мм. Точные размеры имеют решающее значение для обеспечения плотной посадки во время строительства, что позволяет сократить расход раствора и необходимость в дополнительных корректировках.
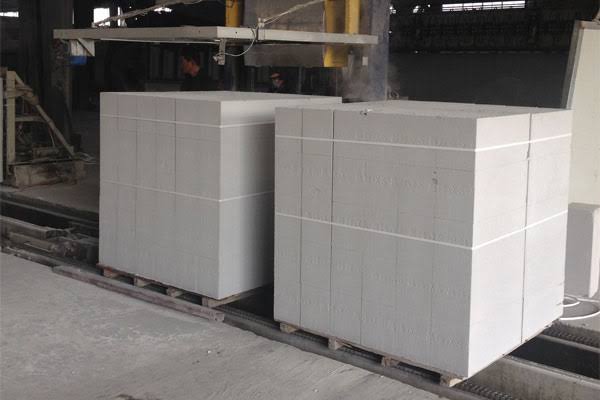
Упаковка и отгрузка
После того как блоки прошли все проверки контроля качества, они готовы к упаковке и отгрузке. Правильная упаковка гарантирует защиту блоков во время транспортировки и их доставку на строительную площадку в идеальном состоянии.
- Укладка на поддоны: Блоки укладываются на деревянные или пластиковые поддоны, причём на каждый поддон помещается определённое количество блоков в зависимости от их размера и веса. Укладка на поддоны облегчает транспортировку и погрузочно-разгрузочные работы с блоками.
- Упаковка в пленку: Поддоны обматываются пластиковой стретч-пленкой или другими защитными материалами для предотвращения повреждений во время транспортировки. Упаковка в пленку также помогает сохранить блоки в чистоте и защитить их от пыли и мусора.
- Маркировка: Каждый поддон маркируется с указанием важной информации, такой как размер блока, номер партии, дата изготовления и любые специальные инструкции по обращению. Использование этой информации позволяет гарантировать доставку нужных блоков в нужное место.
Наконец, поддоны загружаются на грузовики или другие транспортные средства и отправляются клиентам или на строительные площадки. Процесс упаковки и отгрузки тщательно контролируется, чтобы гарантировать своевременную доставку блоков в хорошем состоянии.
Заключение
Процесс производства блоков из автоклавного газобетона представляет собой сложную и строго контролируемую операцию, включающую в себя несколько этапов: отбор сырья, смешивание, формование, отверждение, резку, автоклавирование и финишную обработку. Чтобы гарантировать соответствие блоков необходимым требованиям по прочности, долговечности и эксплуатационным характеристикам, каждый этап процесса тщательно контролируется.