Подготовка арматуры для панелей AAC должна осуществляться в соответствии с утвержденным проектом панели, включая идентификацию стали, сварку сетки, контроль, антикоррозионную защиту и установку на место перед заливкой бетона. Каждый этап должен сопровождаться четким решением о приемке и иметь прослеживаемую связь с изготавливаемой панелью. Приглядный внешний вид сетки или равномерный цвет покрытия сами по себе не могут служить основанием для утверждения готовности арматуры к использованию.
В данном руководстве объясняется, как организовать эти производственные проверки и оценить взаимодействие оборудования. Размеры арматуры, марки материалов, критерии приемки сварных швов, требования к покрытию и толщина бетонного покрытия должны соответствовать применимым проектным и производственным спецификациям.
Какая информация должна быть доступна до начала производства сетки?
Начните с утвержденного чертежа и производственного заказа, в которых указаны тип панели и схема расположения арматуры. Операторам необходим однозначный справочный документ, содержащий требования к стали, геометрии и контролю качества. Если чертеж изменяется, информация об изменении должна быть доведена до сведения персонала, занимающегося сваркой, нанесением покрытия, сборкой и контролем качества, до того как переработанный продукт поступит в производство.
Используйте указатель на ревизию, который остается видимым в производственной документации. Разграничивайте идентификацию партии стали и идентификацию сетчатой конструкции, чтобы впоследствии можно было отследить обе. Это особенно полезно, когда одна поставка стали используется для выполнения нескольких заказов на панели.
- Утвержденная редакция чертежа панели и арматуры.
- Указанный стальной материал и сопутствующая документация по поставкам.
- Геометрия сетки и соответствующие проверки размеров.
- Процедура сварки и план контроля.
- Система защитного покрытия и приемочные требования.
- Требования к размещению и заделу арматуры перед заливкой.
Сравнение блоков из газобетона и армированных панелей дает полезное представление о продукте. Однако при производстве следует руководствоваться фактическими документами заказа, а не общим описанием конструкции панелей. Различные области применения могут требовать разных утвержденных схем армирования.
Как следует оформлять приемку поступающей стали?
Разрешайте использование стали только после проверки её идентификационных данных и состояния на соответствие требованиям закупок и производства. Храните материал, у которого имеются нерешенные вопросы по идентификации или состоянию, отдельно от принятых запасов. Лицо, подающее материал на сварочную линию, должно иметь возможность определить его статус без необходимости просматривать постороннюю документацию.
Зарегистрируйте референс поставщика, полученное количество, результаты проверки и место хранения в существующей системе завода. Сохраняйте референс при разделении запасов на более мелкие рабочие партии. Возможность отслеживания теряется, если оригинальная этикетка остается на пустом связке, в то время как неидентифицированный материал поступает в производство.
Укажите, как будет оцениваться состояние поверхности перед сваркой и перед нанесением покрытия. Требования на этих этапах могут различаться, поэтому один вид проверки не должен незаметно заменять другой. Направьте материал, вызывающий сомнения, ответственному специалисту по качеству или технологическому процессу.
Что необходимо проверить при настройке сварки сетки?
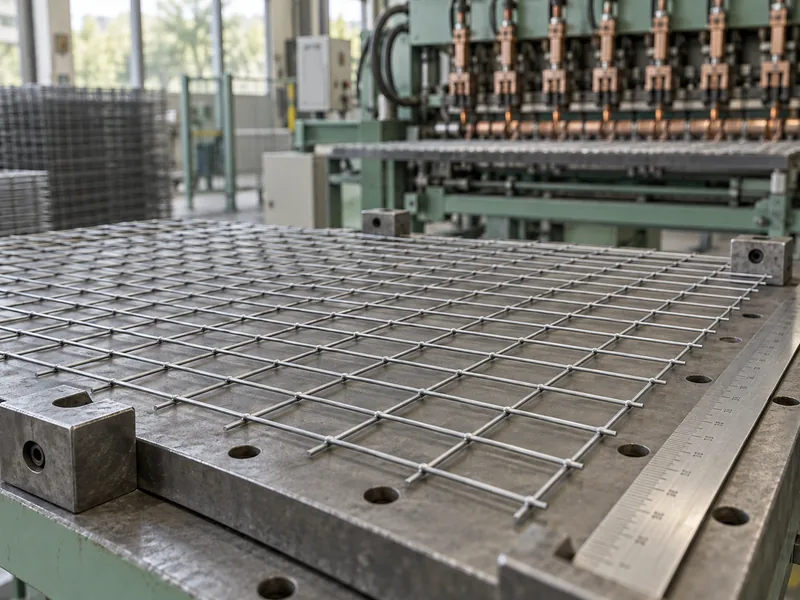
Убедитесь, что выбранная программа и инструмент соответствуют утвержденной геометрии сетки и материалу. Перед запуском серийного производства сверьте первую принятую партию с чертежом. Когда сварка переключается на другой чертеж сетки или настройка изменяется в связи с ремонтом, проверьте последующую продукцию в соответствии с планом контроля качества, прежде чем разрешить этой производственной партии перейти к нанесению покрытия.
На странице Runding, посвящённой машинам для сварки сетки, описываются процессы выпрямления проволоки, сварки и резки до требуемой длины сетки. При выборе оборудования уточните поддерживаемые размеры проволоки, диапазон геометрии, метод переналадки и доступ для контроля в конкретной конфигурации. Подбирайте машину с учётом предполагаемого производственного графика, а не на основе одной демонстрационной сетки.
Достаточно ли визуального контроля сварных швов?
Используйте визуальный осмотр для определения тех характеристик, которые он позволяет установить, а затем проведите испытания, требуемые утвержденным планом качества. Равномерная сетка и однородный внешний вид не являются исчерпывающим доказательством, необходимым для приемки сварных швов. В случаях, когда требуется испытание, фиксируйте указанный метод испытания, идентификационные данные образца и результат.
Храните запись о настройках вместе с партией проверенных сетчатых образцов. Если позже будет обнаружен дефект, эта связь поможет определить материал, который потенциально может быть затронут. Незадокументированная настройка между образцами затрудняет определение соответствующего производственного интервала.
| Этап | Вопрос о выпуске | Записи, подлежащие хранению |
| Приемка стали | Соответствует ли выявленный материал требованиям заказа? | Ссылка на материал и результаты проверки |
| Настройка сварки | Соответствует ли первая принятая сетка утвержденному чертежу и плану качества? | Программа, версия и результаты приемки |
| Подготовка поверхности к нанесению покрытия | Подходит ли поверхность сетки для выбранной системы покрытия? | Проверка подготовки и идентификация покрытия |
| Выпуск покрытия | Пройдены ли проверки, указанные в условиях нанесения? | Партия покрытия и результаты контроля |
| Перед литьем | Установлена ли в форме правильная сборка и принята ли она? | Заказ на панели, идентификация сборки и разрешение на выпуск |
Как следует контролировать антикоррозионную защиту?
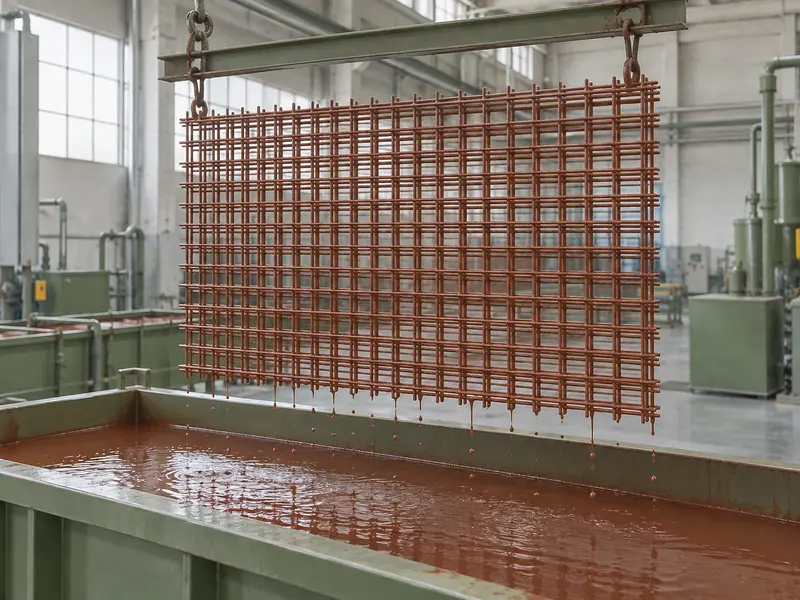
Рассматривайте покрытие как определенную систему материалов с задокументированными условиями подготовки, нанесения и выпуска. Получите инструкции поставщика по применению AAC в соответствии с назначением. Цвет, цена покупки или известное торговое название не могут служить основанием для установления совместимости с производственным процессом.
Определите партию покрытия и зафиксируйте все требования к подготовке, указанные в инструкции. Перед нанесением проверьте поверхность сетки, а после нанесения — убедитесь в соответствии указанным требованиям. Не допускайте непригодные узлы в очередь на литье до тех пор, пока ответственное лицо не даст на них разрешение.
Компания Runding предлагает в ассортименте оборудования для производства панелей смеситель для защитного покрытия и ванну для погружения. В ходе анализа проекта следует проверить, насколько данное оборудование соответствует выбранной процедуре нанесения покрытия, геометрии сетки, схеме обработки и плану контроля. Не следует полагать, что приобретение ванны для погружения само по себе определяет спецификацию покрытия.
Какие проверки покрытия требуют письменных критериев?
Сформулируйте критерии для каждого свойства, контроль которого в рамках утвержденной системы нанесения покрытия должен осуществлять завод. К ним могут относиться подготовка поверхности, условия нанесения, степень покрытия, заданная толщина и готовность к последующей обработке. Используйте фактические требования поставщика и к продукту, чтобы определить, какие проверки применимы.
Обратите внимание на участки, подверженные воздействию суспензии, контакту или последующей обработке. Проведите их осмотр в соответствии с согласованной методикой и задокументируйте любую разрешенную процедуру ремонта. Ремонтированный участок должен пройти отдельную приемку, если это предусмотрено техническими условиями.
Не следует публиковать универсальное время погружения или целевую толщину для всех покрытий арматуры AAC. Правильное значение зависит от выбранной системы и утвержденной производственной процедуры. Если инструкции являются неполными, устраните этот пробел в информации до установки производственных параметров.
Как при манипуляциях можно сохранить состояние сетки, соответствующее требованиям приемки?
Определите маршрут перемещения от зоны снятия покрытия до сборки формы, включая предусмотренные опоры и точки соприкосновения. Проверяйте наличие изменений формы или состояния покрытия после перемещения. Приемлемая сетка все равно может потребовать повторной оценки, если она была уронина, перетащена или иным образом подверглась нештатному воздействию.
Сделайте так, чтобы статусы «принято», «в ожидании» и «задержано» легко различались в зоне хранения. Обеспечьте читаемость маркировки сборки на протяжении всего процесса, не мешая при этом самой продукции. Избегайте смешивания нескольких похожих заказов таким образом, при котором оператор должен запоминать, какая сетка куда относится.
Обзор производственного процесса AAC обеспечивает контекст для последующих этапов литья и отверждения. Подготовка арматуры требует четкой передачи в этот более широкий процесс. При передаче должны быть указаны как сборка, так и статус её сдачи.
Что необходимо проверить перед заливкой?
Уточните идентификацию сборки, её ориентацию, опоры и заданное положение в соответствии с утверждённым чертежом. Убедитесь, что при монтаже не возникли неустраненные дефекты. Зафиксируйте факт сдачи сборки до того, как заливка скрывает арматуру из поля зрения.
Опубликованный объем стандарта ASTM C1694 для армированных элементов из газобетона включает требования к стальной арматуре, а также допуски на размеры и правила обращения. Определите применимый к проекту стандарт на продукцию и его редакцию, а затем используйте все его требования в сочетании с утвержденным проектом. Настоящая статья не заменяет расчет конструкции или оценку соответствия продукции.
- Сопоставьте порядок укладки панелей со схемой расположения арматурного узла.
- Убедитесь в актуальности версии чертежа на рабочем месте.
- Осмотрите сборку после завершения последнего этапа обработки.
- Проверьте указанное расположение и опоры.
- Устраните все препятствия и зарегистрируйте разрешение на заливку.
Если несколько типов панелей выглядят схоже, используйте независимую проверку идентичности, соответствующую системе качества завода. Проверка должна быть осуществима как в ходе обычного производства, так и во время переналадки. Процесс, который работает только при наличии самого опытного оператора, трудно поддерживать.
Как следует сравнивать производственную мощность оборудования?
Сравните полную технологическую линию подготовки арматуры с требуемой производительностью по панелям. Учтите сварку, контроль качества, нанесение покрытия, любые предусмотренные периоды ожидания, сборку и перемещение. Самая быстрая машина на линии не определяет полезную производительность всего участка.
Обсуждение модернизации заводов по производству газобетона и новых производственных линий актуально при увеличении производственных мощностей по панелям. Перед запросом предложений подготовьте ассортимент продукции и реалистичный график переналадки. В схеме размещения предусмотрите место для принятых заказов, продукции, ожидающей проверки, и удерживаемых сборок.
Во время приемочных испытаний требуйте предоставления отчетов, в которых отслеживается прохождение типовых сборок через все контрольные точки. Включите в согласованный объем работ переналадку и восстановление после перерывов. Это дает более веские доказательства готовности к производству, чем наблюдение за сварщиком, непрерывно работающим на одной конфигурации.
Что обеспечивает прослеживаемость процесса подготовки?
Полезная документация связывает готовый заказ на панели со сталью, настройками сварки, партией покрытия, проверками и окончательным разрешением на установку. Сохраняйте эту связь при разделении, хранении, ремонте или перемещении материала. Периодически просматривайте пример документации, чтобы убедиться, что по этим связям действительно можно проследить путь.
Цель состоит в том, чтобы сделать неопределённый результат контролируемым и поддающимся расследованию. В случае неудачного результата проверки завод должен иметь возможность идентифицировать затронутые узлы и задержать их до выяснения причины. Поэтому запись по панели должна содержать идентификационные данные стали и фактические результаты проверок сварки, нанесения покрытия и сборки формы, чтобы в ходе расследования можно было проследить задокументированные доказательства приемки по всему маршруту подготовки.