Чтобы уменьшить количество следов от проволоки и повреждений кромок при резке блоков из газобетона, необходимо определить, когда впервые появляется дефект, а затем адаптировать процесс резки к состоянию сырого блока. Перед изменением рецептуры или увеличением натяжения следует проверить чистоту, расположение, крепление и движение проволоки. Правильные корректирующие меры позволяют улучшить качество готового блока, сохраняя при этом повторяемость процесса при изготовлении последующих форм.
Данное руководство посвящено заводской резке неотвердевших блоков из газобетона. Предлагаемые проверки представляют собой последовательность практических действий; рабочие пределы должны определяться на основании документации на установленное оборудование и утвержденной производственной процедуры предприятия.
С чего следует начинать исследование качества резки?
Начните с составления карты дефектов, в которой указываются поверхность, местоположение, направление и точка первого обнаружения каждого дефекта. По фотографии поврежденного готового блока невозможно установить, возник ли дефект при извлечении из формы, резке, перемещении или упаковке. Проследите за отмеченной производственной партией на всех этих этапах, прежде чем возлагать ответственность на оператора резака.
Записывайте идентификационные данные формы, размеры изделия, номер партии, время резки и конфигурацию станка. Сохраняйте характерные фотографии до и после резки, по возможности используя одну и ту же точку съемки. Это позволяет создать сравнение, которое следующая смена сможет понять, не полагаясь на чью-либо память.
- Осмотрите заготовку непосредственно перед тем, как она поступит на линию резки.
- Записывайте первую новую линию, разрыв или отсутствующий угол после каждой доступной точки наблюдения.
- Сравните положение дефекта с расположением проводов, опорных кромок и контактов транспортера.
- Сохраняйте номер партии на протяжении всего процесса отверждения и до окончательного контроля.
Для получения более полного представления о взаимодействии оборудования ознакомьтесь с руководством по типичным проблемам машин для производства блоков из автогидравлического агрегата (AAC). Используйте этот обзор для определения ответственного участка, а затем более подробно исследуйте локальный дефект.
Как характер дефекта может сузить круг поиска?
Характер дефекта должен определять направление следующего осмотра, а не вызывать немедленное изменение настроек. Повторяющаяся особенность в одном месте расположения проволоки предполагает иное расследование, чем повреждение, следующее за определенной формой. Эти наблюдения указывают на возможные причины, но не являются подтвержденными причинами.
| Наблюдаемая картина | Первое сравнение | Полезная запись |
| Линия повторяется в одном и том же месте резки | Проверить данную проволоку и её крепление по отношению к соседним позициям | Положение проволоки и история замен |
| Повреждение наблюдается на одной форме | Сравните состояние опоры и разъема с другой формой | Идентификация формы и фотографии до резки |
| Изменение нескольких поверхностей в пределах одной партии | Проанализируйте состояние коржа и записи по партии | Наблюдения за партией материала и этапом предварительного отверждения |
| Края после резки находятся в хорошем состоянии, но впоследствии повреждаются | Обратите внимание на следующие точки перемещения и соприкосновения | Фотографии до и после обработки |
Полезным правилом является сохранение как исправных, так и бракованных образцов из сопоставимого производственного периода. Различия между ними дают больше информации, чем длинный список возможных дефектов. Следует избегать сравнения изделий, изготовленных с использованием различных размеров, материалов и условий эксплуатации, если эти различия не задокументированы четко.
Как следует проверять состояние сырого коржа?
Используйте утвержденную на предприятии методику оценки готовности и зафиксированную связь между ней и успешной резкой. Одно лишь истекшее время не свидетельствует о том, что каждый «зеленый» корж достиг одинакового состояния. Записывайте фактический результат оценки наряду со временем предварительного отверждения, идентификацией партии и соответствующими наблюдениями за процессом.
Если на предприятии используется прибор для измерения проникновения или другой прибор оценки готовности, стандартизируйте место проведения измерений, метод и обучение операторов. Различные методы измерения могут привести к формированию ложной тенденции в процессе. Не придумывайте универсальное значение твердости на основе данных с несвязанной производственной линии.
Что делать, если проблема возникает после смены материала?
Сравните текущую партию с последней принятой партией до замены режущего инструмента. Уточните, не изменились ли одновременно источник сырья, этап приготовления суспензии, схема дозирования или не произошло ли перерыва в производстве. Совпадение изменений является поводом для расследования, а не доказательством причинно-следственной связи.
Обсуждение степени измельчения и стабильности суспензии дает соответствующий контекст, предшествующий данному этапу. Держите настройки под контролем инженера-технолога, чтобы испытания режущего инструмента оставались отслеживаемыми в отношении определённого состояния материала.
Какие проверки проволоки и станка следует проводить в первую очередь?
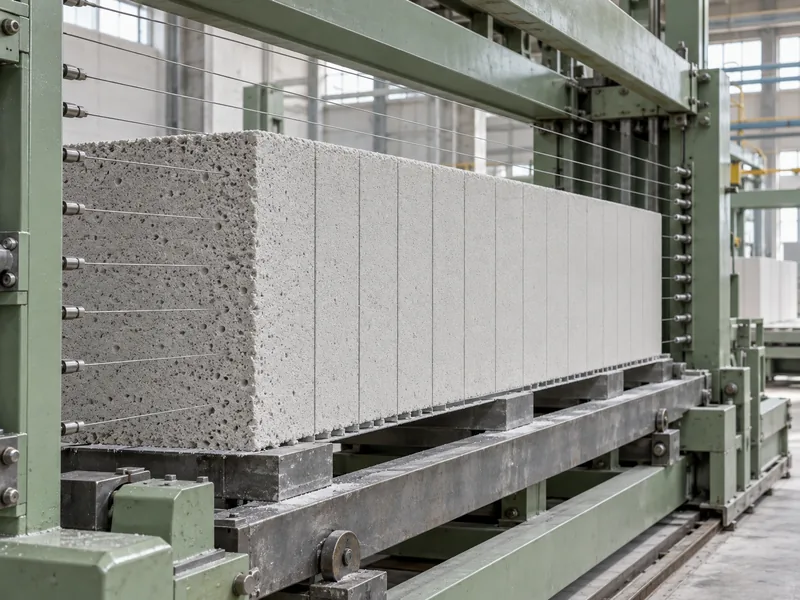
Проверьте станок на соответствие задокументированной настройке: правильные технические характеристики проволоки, надёжное крепление, утверждённое натяжение, чистота контактных поверхностей и исправность направляющих элементов. Осмотрите станок для резки блоков AAC как единую систему, включая его тележку и опорную конструкцию. Замена проволоки не устранит несвязанную с ней неисправность системы позиционирования.
На странице Runding, посвященной режущему оборудованию, описаны функции очистки проволоки и сигнализации обрыва проволоки в горизонтальной режущей системе. Во время осмотра оборудования спросите, как эти функции проверяются и обслуживаются в предлагаемой конфигурации. Во время приемки попросите поставщика продемонстрировать работу функций очистки и сигнализации на приобретаемом станке и зафиксируйте, какие опции включены в данную поставку.
Следует ли немедленно увеличить натяжение проволоки?
Не следует увеличивать настройку только потому, что поверхность выглядит шероховатой. Сначала установите, находится ли текущая настройка в пределах диапазона, утвержденного производителем, и имеется ли износ, загрязнение или другая неисправность. Зафиксируйте любую разрешенную регулировку и ее результат, прежде чем переходить к следующему параметру.
Прежде чем технический специалист войдет в рабочую зону резака, команда технического обслуживания должна выполнить задокументированные меры по изоляции данной установки, включая источники энергии, связанные с ее подъемными и приводными механизмами. Руководство OSHA по контролю опасной энергии объясняет, почему обычная команда остановки не заменяет изоляцию во время открытых работ по техническому обслуживанию. Проводите диагностическое наблюдение за пределами огражденных зон движения.
Какую роль в расследовании играют формы и опоры?
Включайте траекторию опоры в расследование, если повреждение повторяется вблизи одной и той же кромки или связано с конкретной формой. Проверяйте чистоту, плотность прилегания, выравнивание и состояние поверхностей, по которым перемещается брусок. Сравнивайте эти наблюдения с фактической точкой, в которой дефект становится видимым.
Узел формы и боковой пластины является частью этого расследования, поскольку он сопровождает заготовку на нескольких этапах производства. Отслеживайте отдельные компоненты там, где это позволяет система идентификации завода. Повторяющийся дефект легче изолировать, когда история оборудования ведется вместе с производственной документацией.
Например, на гипотетическом предприятии может быть обнаружено, что одна из кромок уже повреждена до первого прохода проволоки. Это наблюдение послужит основанием для проверки условий отделения и перемещения заготовки перед изменением скорости резки. Однако без дополнительного осмотра это не позволит сделать вывод о том, что сама форма является дефектной.
Как следует организовать контролируемое испытание резки?
Начните с принятого базового уровня и сформулируйте письменный вопрос, на который испытание может дать ответ. Изменяйте по одной утвержденной переменной за раз, сохраняя другие условия настолько сопоставимыми, насколько это позволяет производственный процесс. Если в ходе испытания необходимо изменить материалы или геометрию изделия, отметьте сравнение как ограниченное.
- Перед началом испытания определите дефект и критерий приемки.
- Зафиксируйте исходные настройки и убедитесь в пригодности измерительных приборов.
- Проведите разрешенную настройку в пределах рабочих характеристик оборудования.
- Проведите осмотр запланированной последовательности заготовок, а не выбирайте лучший образец.
- Отслеживайте выделенные образцы на протяжении всего процесса отверждения и до контроля готовой продукции.
- Сохраните или отмените настройку в соответствии с зарегистрированными данными.
Регистрируйте перерывы в работе так же тщательно, как и непрерывную работу. Результат, полученный после длительной очереди или перезапуска, может не отражать нормальные условия эксплуатации. Составляйте отчет об испытаниях достаточно лаконично, чтобы операторы действительно его заполняли.
Какие измерения свидетельствуют об улучшении?
Используйте как записи о внешнем виде, так и проверки размеров, требуемые спецификацией продукта. Измеряйте определенные позиции по согласованному методу и фиксируйте отдельные результаты, а не только средние значения. Среднее значение может скрыть повторяющуюся проблему на одном крае или в одной точке реза.
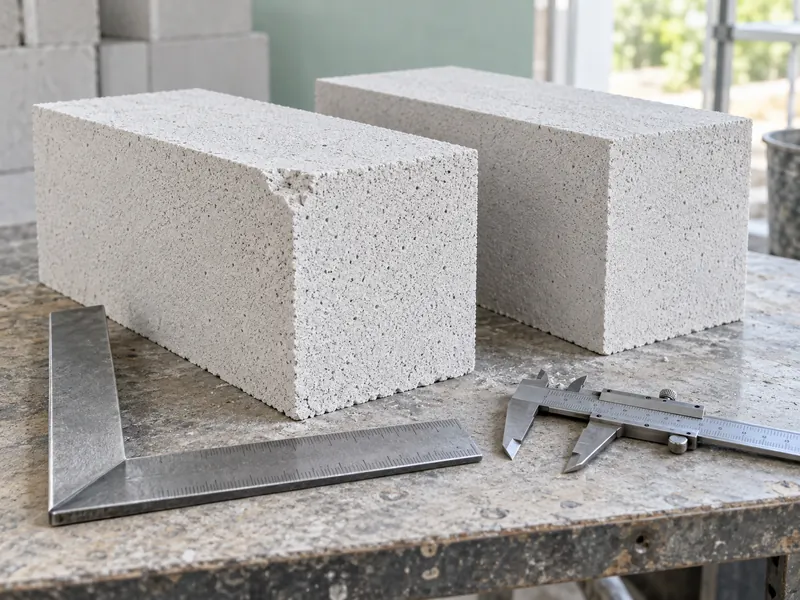
Стандарт ASTM C1691 для неармированных блоков из газобетона включает допуски на размеры в рамках своей опубликованной сферы применения. Применяйте стандарт и редакцию, требуемые спецификацией заказчика, используя полный применимый документ для принятия решений о приемке. Не рассматривайте данные о точности из брошюры об оборудовании как доказательство соответствия готовых блоков.
Ведите учет бракованных изделий и причин брака наряду с данными о выпуске. Разделяйте дефекты резки от повреждений, возникших при последующей обработке, чтобы кажущееся улучшение не было просто изменением классификации. Проанализируйте достаточное количество последовательных партий продукции, чтобы оценить, сохраняется ли исправление при обычных колебаниях в ходе смены и между партиями.
Когда оправдана модернизация оборудования?
Модернизация становится обоснованным решением, когда зарегистрированные дефекты по-прежнему связаны с подтвержденным ограничением оборудования после проведения технического обслуживания и проверок технологического процесса. Подготовьте доказательства, демонстрирующие требуемую продукцию, текущую конфигурацию, повторяющиеся неисправности и неудачные корректирующие меры. Это сделает обсуждение с поставщиком более конкретным, чем просто запрос на более быстрый резак.
Сравнение вертикальных и горизонтальных схем резки AAC может помочь структурировать это обсуждение. Попросите провести приемочные испытания с использованием репрезентативной продукции и согласованных критериев качества. Наиболее убедительное обоснование инвестиций связывает продемонстрированное ограничение с измеримым производственным требованием.
Стабильное качество резки начинается с выявления первого дефекта и ведения соответствующей документации. Имея такие доказательства, предприятие может различать необходимость корректировки настроек, задачу технического обслуживания и проблему в предшествующем технологическом процессе. Такое разграничение позволяет избежать повторных настроек, которые отнимают время, но не улучшают качество отгружаемой продукции.